Sandéleh leva o OEE da linha de embalagem de 37% a 66% em 2024
Colisões de vidros paravam a linha de embalagem da Sandéleh o tempo todo. Com OEE e Flow View, a equipe encontrou a causa, redesenhou a esteira e levou o OEE da linha de 37% para 66% em 2024.
- 37% → 66%
- OEE da linha, de janeiro a setembro de 2024
- 200 → 560
- vidros de capacidade de pulmão na esteira
- ~15 → 3–5 min
- de espera por um técnico de manutenção
O desafio
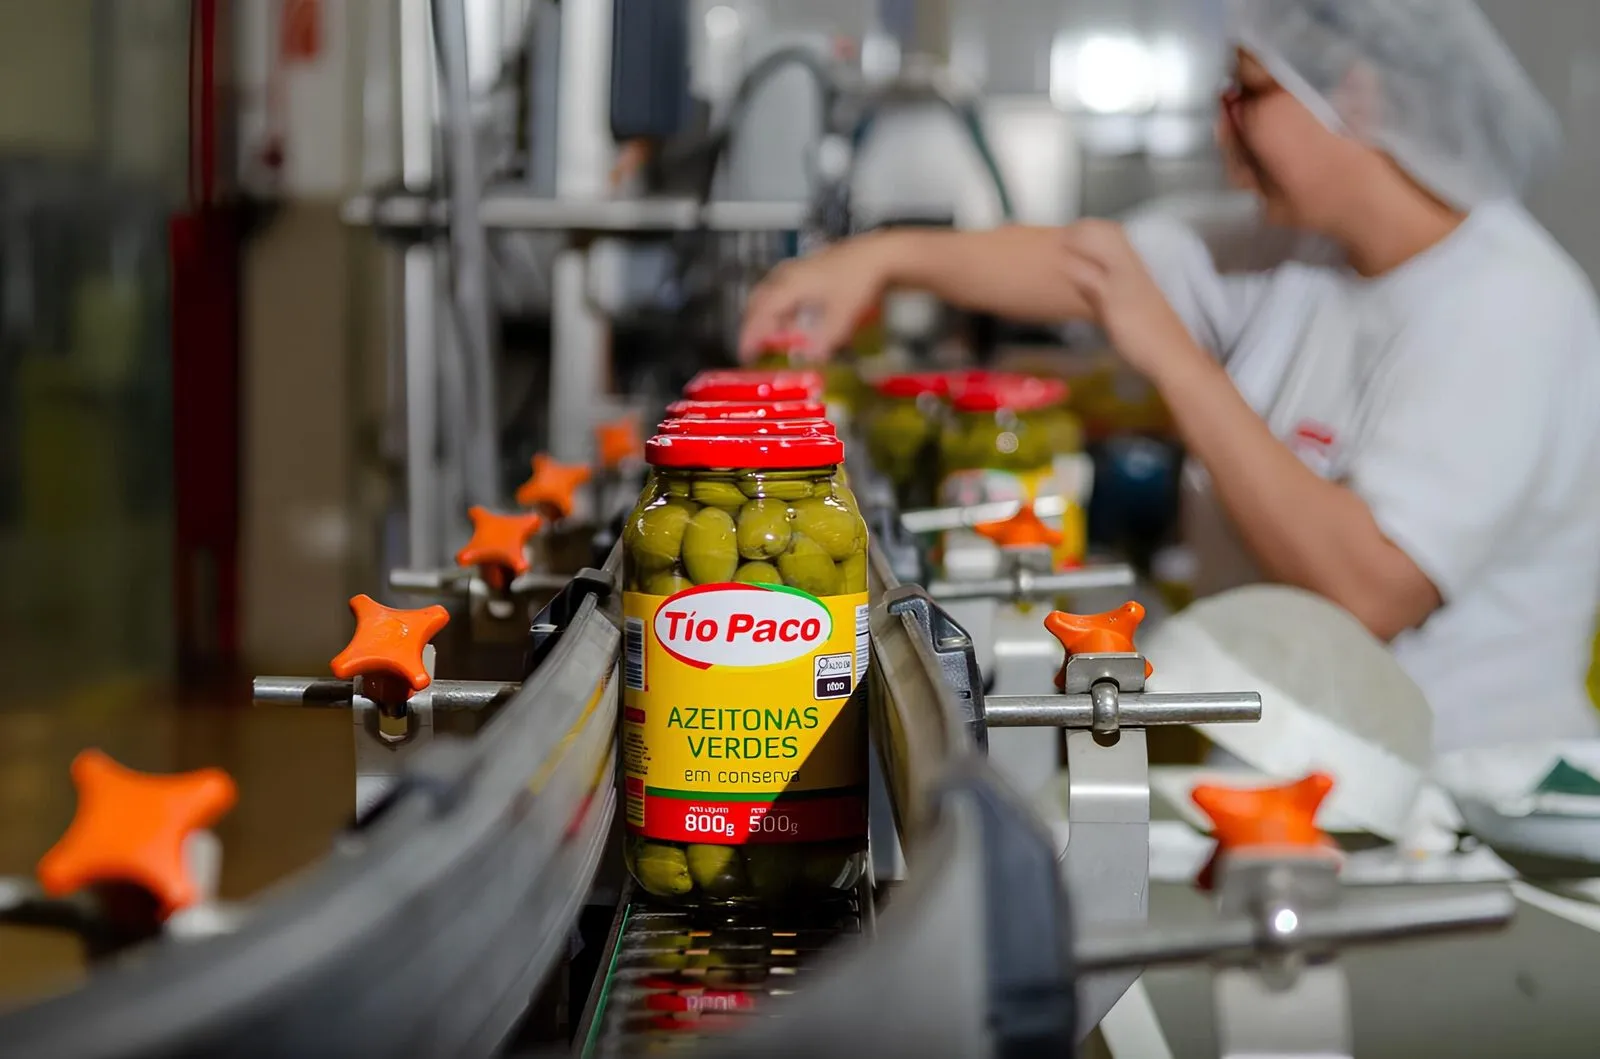
A Sandéleh Alimentos está no mercado desde 2005. Instalada em Sorocaba, no interior de São Paulo, a empresa tem cerca de 250 colaboradores e mais de 5.000 clientes no Brasil e na América Latina. Seu portfólio reúne mais de 10 famílias de conservas, embaladas em Sorocaba e distribuídas por filiais em Belo Horizonte, no Rio de Janeiro e no Paraná. O desafio era aumentar a eficiência produtiva sem comprometer a qualidade de produto pela qual a marca é conhecida.
A gestão e os operadores não tinham a transparência necessária para elaborar planos de ação que chegassem à causa raiz dos problemas. A eficiência era acompanhada em planilhas de Excel que deixavam de fora eventos relevantes, como microparadas e variações de performance, então o número de OEE não incluía parte das perdas. Sem dados em tempo real, era difícil tomar decisões rápidas e bem fundamentadas.
Um problema se destacava na linha de vidros. A esteira tinha pouco espaço, o que gerava pressão sobre a cancela de agrupamento. Quando a cancela abria, passavam mais vidros do que o necessário, e eles colidiam no agrupador de vidros. O monitoramento mostrou que a embaladeira era um dos principais pontos de parada da linha. Mesmo com uma máquina de alta capacidade, a esteira não conseguia absorver os vidros sempre que ocorria uma pequena interrupção, e a linha inteira precisava parar.
Depois de avaliar vários fornecedores, a Sandéleh escolheu a Cogtive para dar visibilidade ao chão de fábrica.
A solução
As paradas agora são registradas digitalmente e exibidas em tempo real. A equipe trabalha com duas partes da plataforma da Cogtive. A base de OEE fornece dashboards e uma timeline do equipamento para avaliar o desempenho. O Flow View mostra como cada lote se comporta ao passar pelas etapas da linha. Juntos, eles mostram onde a performance se perde e levam a equipe à causa raiz de cada parada. O time da Cogtive treinou a equipe da Sandéleh para trabalhar com os dois.
Redesenho da esteira. Uma análise detalhada levou a uma mudança significativa na esteira. Sua capacidade passou de aproximadamente 200 para 560 vidros, um aumento de cerca de 180%, o que dá até cinco minutos de pulmão para ajustes técnicos antes de a linha parar. A esteira também ganhou uma configuração mais afunilada, de modo que a pressão dos vidros acumulados é distribuída, em vez de ser transferida direto para a cancela. A operação ficou mais estável, e as interrupções desnecessárias são evitadas.
Trabalho padronizado. Os dados mostraram que a velocidade da esteira anterior não estava alinhada com a capacidade da máquina seguinte na linha. Com a Cogtive, a equipe detectou o descompasso e definiu uma velocidade padrão para o processo como um todo. Metas foram definidas, e o registro de falhas foi revisto: antes, as paradas registravam apenas qual parte da máquina tinha falhado; agora, cada falha é vinculada à sua causa raiz real. Os tempos de produção foram padronizados para cada SKU, onde antes variavam sem controle.
Decisões diárias com dados compartilhados. A equipe faz reuniões diárias com o planejamento e controle da produção (PCP), a produção, a manutenção e a qualidade, usando dados em tempo real para identificar e resolver problemas rapidamente.
Os resultados
A evolução do OEE conta a história. Em janeiro de 2024, a linha operava a 37%. Com as melhorias implantadas e o uso contínuo da Cogtive, chegou a 53% em maio e a 66% em setembro do mesmo ano.
Outros ganhos agora são medidos, e não presumidos:
- Pulmão da esteira: de aproximadamente 200 para 560 vidros, com até cinco minutos para fazer ajustes antes de uma parada.
- Atendimento da manutenção: a espera por um técnico de manutenção caiu de cerca de 15 minutos para 3 a 5 minutos.
- Microparadas sob controle: pequenas interrupções que antes passavam despercebidas agora estão visíveis, o que permitiu reduzir os tempos de setup, limpeza e ajuste e tornar a operação mais previsível.
Além de estabilidade e produtividade na linha, o projeto construiu uma cultura de melhoria contínua em que as decisões partem de dados confiáveis.
Próximos passos
O objetivo agora é sustentar os ganhos e ampliá-los, buscando novas oportunidades de otimização para aumentar ainda mais a eficiência. O plano inclui ampliar o monitoramento, adicionar novos sensores e treinar os operadores continuamente.