رفع OEE من 37% إلى 66% في 2024: استقرار خط التعبئة لدى Sandéleh
كانت تصادمات العبوات الزجاجية توقف خط التعبئة في Sandéleh مرارًا. وبفضل OEE وFlow View، حدّد الفريق السبب، وأعاد تصميم السير الناقل، ورفع OEE الخط من 37% إلى 66% في 2024.
- 37% → 66%
- OEE الخط، من يناير إلى سبتمبر 2024
- 200 → 560
- عبوة: سعة التخزين المؤقت على السير الناقل
- ~15 → 3–5 دقائق
- زمن انتظار فني الصيانة
التحدي
تعمل Sandéleh Alimentos في السوق منذ عام 2005. وتتخذ الشركة من Sorocaba، في داخل ولاية São Paulo، قاعدة لها، ويعمل فيها نحو 250 موظفًا، ولديها أكثر من 5,000 عميل في البرازيل وأمريكا اللاتينية. وتمتد محفظتها إلى أكثر من 10 عائلات من الأغذية المحفوظة، تُعبّأ في Sorocaba وتُوزَّع عبر فروع في Belo Horizonte وRio de Janeiro وParaná. وكان التحدي رفع كفاءة الإنتاج من دون المساس بجودة المنتج التي تشتهر بها العلامة.
لم تكن لدى الإدارة والمشغّلين الشفافية اللازمة لبناء خطط عمل تصل إلى السبب الجذري للمشكلات. فقد كانت الكفاءة تُتابَع في جداول بيانات Excel تُغفل أحداثًا مهمة مثل التوقفات الدقيقة وتفاوت الأداء، فكان رقم OEE يُسقط جزءًا من الخسائر. ومن دون بيانات في الوقت الفعلي، كان اتخاذ قرارات سريعة ومدروسة أمرًا صعبًا.
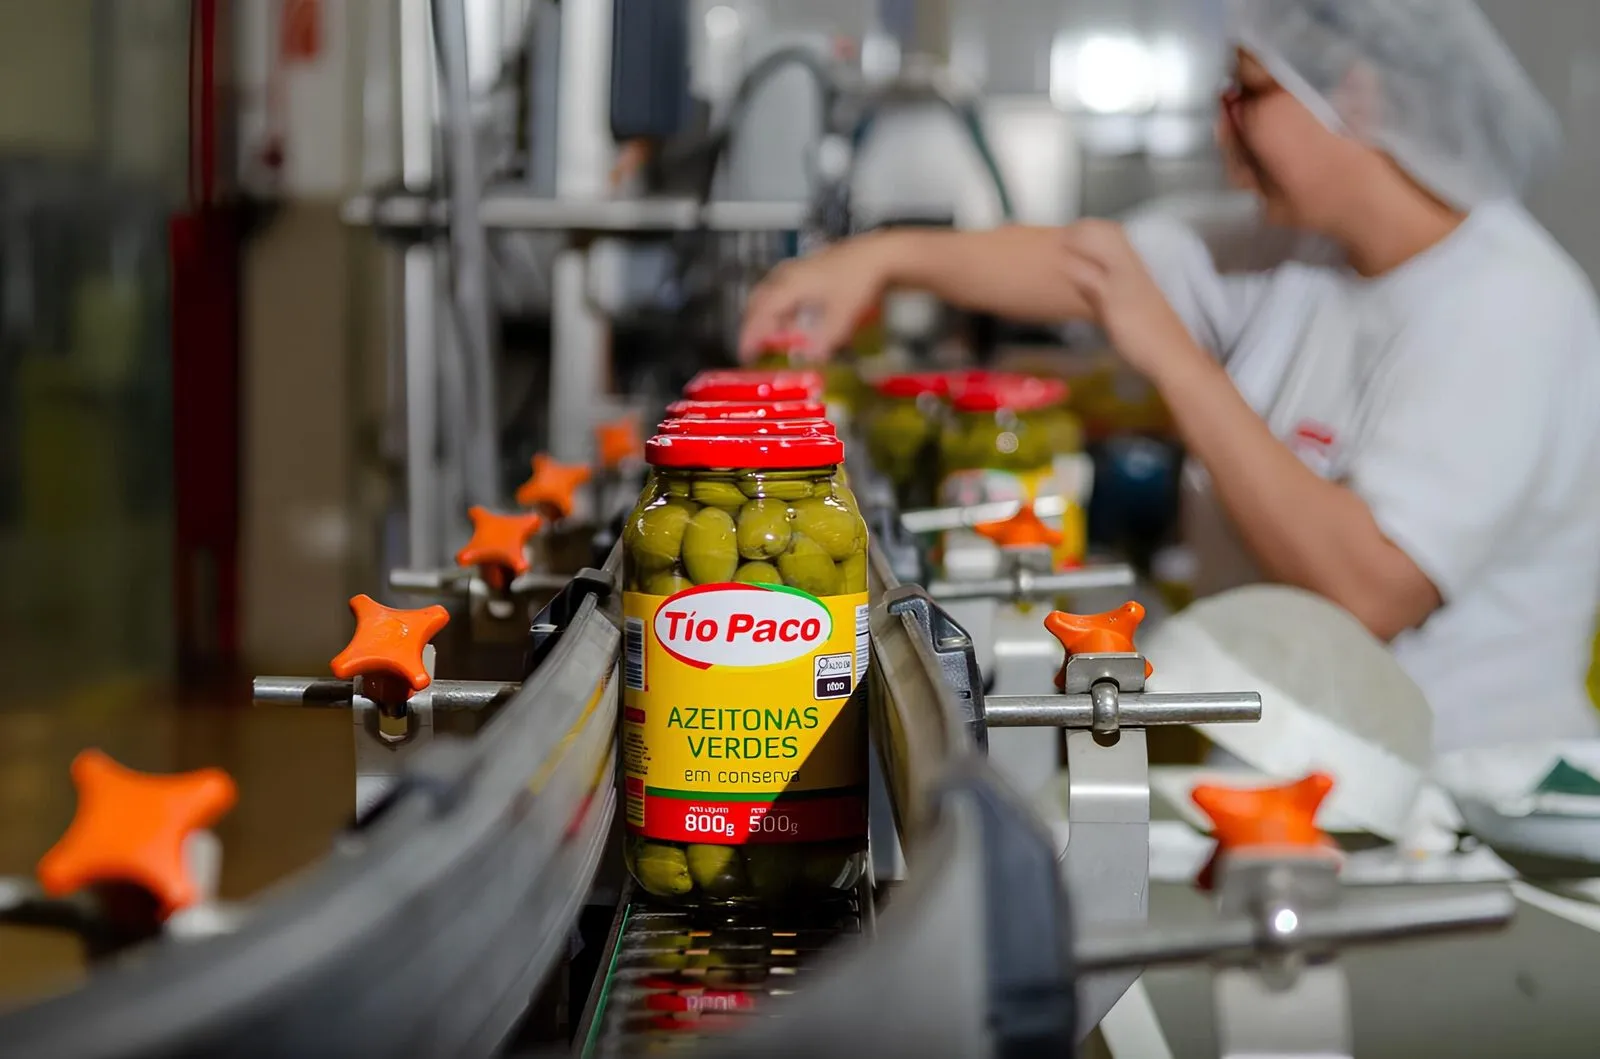
وبرزت مشكلة بعينها في خط العبوات الزجاجية. فقد كانت المساحة على السير الناقل ضيقة جدًا، ما شكّل ضغطًا على بوابة التجميع. وعندما تُفتح البوابة، كانت تمر عبوات أكثر من اللازم وتتصادم عند وحدة تجميع العبوات. وأظهرت المراقبة أن آلة التعبئة كانت إحدى نقاط التوقف الرئيسية في الخط. وحتى مع آلة عالية الإنتاجية، لم يكن السير الناقل قادرًا على استيعاب العبوات كلما وقع انقطاع بسيط، فكان الخط كله يضطر إلى التوقف.
وبعد تقييم عدة مزوّدين، اختارت Sandéleh منصة Cogtive لجعل أرضية المصنع مرئية.
الحل
تُسجَّل التوقفات الآن رقميًا وتُعرض في الوقت الفعلي. ويعمل الفريق بجزأين من منصة Cogtive. يوفّر أساس OEE لوحات معلومات وخطًا زمنيًا للمعدات لتقييم الأداء. ويُظهر Flow View سلوك كل دفعة أثناء انتقالها عبر مراحل الخط. ويُبيّنان معًا أين يُفقد الأداء، ويوجّهان الفريق إلى السبب الجذري لكل توقف. وقد درّب فريق Cogtive فريق Sandéleh على العمل بكليهما.
إعادة تصميم السير الناقل. أفضى تحليل مفصّل إلى تغيير جوهري في السير الناقل. فقد ارتفعت سعته من نحو 200 عبوة إلى 560 عبوة، بزيادة تقارب 180%، ما يتيح هامشًا مؤقتًا يصل إلى خمس دقائق لإجراء التعديلات الفنية قبل توقف الخط. كما أُعيد تشكيل السير الناقل في هيئة أكثر استدقاقًا، بحيث يتوزع ضغط العبوات المتراكمة بدلًا من أن ينتقل مباشرةً إلى البوابة. وأصبح التشغيل أكثر استقرارًا، وتُتجنَّب الانقطاعات غير الضرورية.
العمل المعياري. أظهرت البيانات أن سرعة السير الناقل السابق لم تكن متوائمة مع الطاقة الإنتاجية للآلة التالية في الخط. وبفضل Cogtive، رصد الفريق هذا التفاوت وحدّد سرعة معيارية للعملية ككل. ووُضعت أهداف، وروجِع تسجيل الأعطال: فقد كانت التوقفات تسجّل في السابق الجزء الذي تعطّل من الآلة فقط، أما الآن فيُربط كل عطل بسببه الجذري الفعلي. ووُحّدت أزمنة الإنتاج لكل SKU، بعد أن كانت تتفاوت من دون ضبط.
قرارات يومية على بيانات مشتركة. يعقد الفريق اجتماعات يومية مع تخطيط الإنتاج ومراقبته (PPC) والإنتاج والصيانة والجودة، مستخدمًا بيانات في الوقت الفعلي لتحديد المشكلات وحلّها بسرعة.
النتائج
يروي تطور OEE القصة. ففي يناير 2024، كان الخط يعمل عند 37%. ومع تطبيق التحسينات والاستخدام المستمر لـ Cogtive، بلغ 53% في مايو و66% في سبتمبر من العام نفسه.
وباتت مكاسب أخرى تُقاس اليوم بدلًا من أن تُفترض:
- التخزين المؤقت على السير الناقل: من نحو 200 إلى 560 عبوة، مع ما يصل إلى خمس دقائق لإجراء التعديلات قبل التوقف.
- الاستجابة للصيانة: انخفض زمن انتظار فني الصيانة من نحو 15 دقيقة إلى ما بين 3 و5 دقائق.
- السيطرة على التوقفات الدقيقة: أصبحت الانقطاعات الصغيرة التي كانت تمر دون ملاحظة مرئية الآن، ما أتاح تقليص أزمنة الإعداد والتنظيف والضبط، وجعل العملية أكثر قابلية للتنبؤ.
وإلى جانب الاستقرار والإنتاجية في الخط، رسّخ المشروع ثقافة تحسين مستمر تنطلق فيها القرارات من بيانات موثوقة.
الخطوات التالية
يتمثل الهدف الآن في الحفاظ على المكاسب والبناء عليها، والسعي وراء فرص تحسين جديدة لرفع الكفاءة أكثر. وتشمل الخطة توسيع نطاق المراقبة، وإضافة أجهزة استشعار جديدة، وتدريب المشغّلين بصورة مستمرة.