Dal 37% al 66% di OEE: come Sandéleh ha stabilizzato il confezionamento
Le collisioni tra vasetti fermavano di continuo la linea di confezionamento di Sandéleh. Con OEE e Flow View, il team ha trovato la causa, riprogettato il nastro trasportatore e portato l'OEE di linea dal 37% al 66% nel 2024.
- 37% → 66%
- OEE di linea, da gennaio a settembre 2024
- 200 → 560
- vasetti di capacità di accumulo del nastro
- ~15 → 3–5 min
- attesa di un tecnico di manutenzione
La sfida
Sandéleh Alimentos è sul mercato dal 2005. Con base a Sorocaba, nell’entroterra dello stato di São Paulo, l’azienda conta circa 250 dipendenti e oltre 5.000 clienti in Brasile e in America Latina. Il suo portafoglio comprende oltre 10 famiglie di conserve alimentari, confezionate a Sorocaba e distribuite attraverso filiali a Belo Horizonte, Rio de Janeiro e nel Paraná. La sfida era aumentare l’efficienza produttiva senza compromettere la qualità di prodotto per cui il marchio è conosciuto.
Direzione e operatori non avevano la trasparenza necessaria per costruire piani d’azione che arrivassero alla causa radice dei problemi. L’efficienza veniva monitorata su fogli Excel che non coglievano eventi rilevanti come microfermate e variazioni di prestazione, quindi il dato di OEE tralasciava una parte delle perdite. Senza dati in tempo reale, era difficile prendere decisioni rapide e ben fondate.
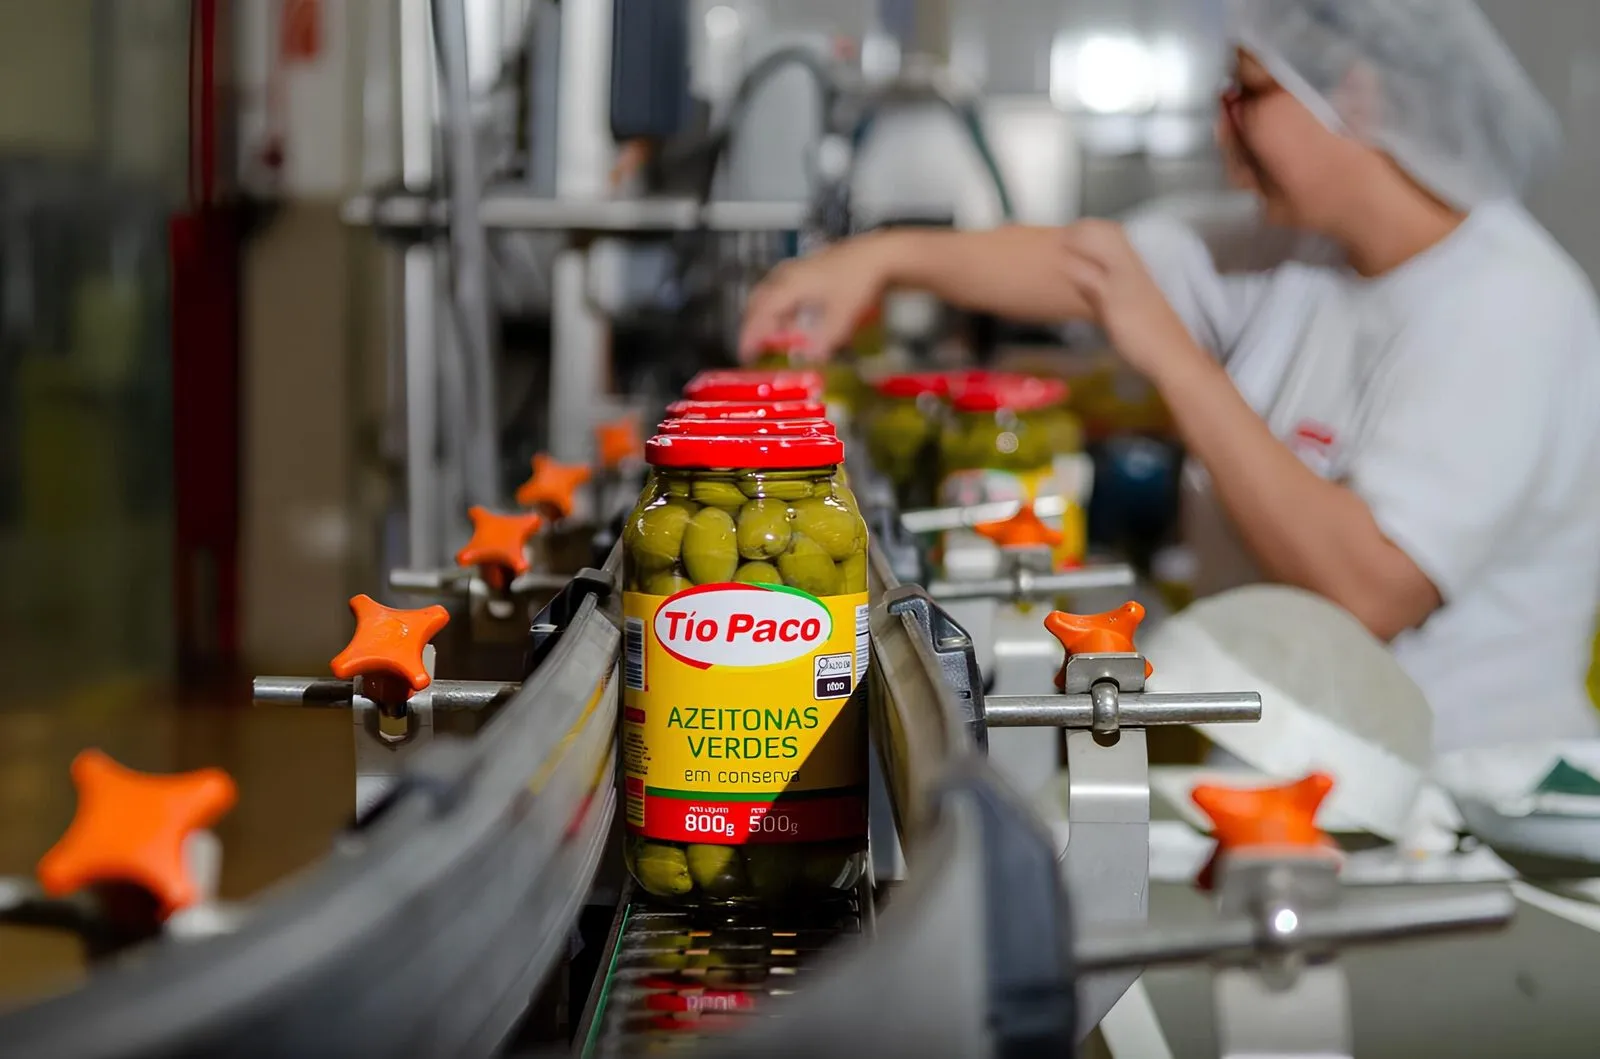
Un problema spiccava sulla linea dei vasetti. Il nastro trasportatore aveva troppo poco spazio, e questo metteva sotto pressione il cancello di raggruppamento. Quando il cancello si apriva, passavano più vasetti del necessario, che si scontravano nel raggruppatore. Il monitoraggio ha mostrato che la confezionatrice era uno dei principali punti di fermata della linea. Pur trattandosi di una macchina ad alta produttività, a ogni piccola interruzione il nastro non riusciva ad assorbire i vasetti, e l’intera linea doveva fermarsi.
Dopo aver valutato diversi fornitori, Sandéleh ha scelto Cogtive per rendere visibile il reparto.
La soluzione
I fermi ora vengono registrati digitalmente e visualizzati in tempo reale. Il team lavora con due parti della piattaforma Cogtive. La base OEE fornisce dashboard e una timeline delle macchine per valutare le prestazioni. Flow View mostra come si comporta ogni lotto mentre attraversa le fasi della linea. Insieme mostrano dove si perdono prestazioni e indirizzano il team verso la causa radice di ogni fermata. Il team di Cogtive ha formato il team di Sandéleh per lavorare con entrambe.
Riprogettazione del nastro. Un’analisi dettagliata ha portato a una modifica significativa del nastro trasportatore. La sua capacità è passata da circa 200 a 560 vasetti, un aumento di circa il 180%, che offre fino a cinque minuti di polmone per le regolazioni tecniche prima che la linea si fermi. Il nastro è stato anche ridisegnato con una configurazione più rastremata, così che la pressione dei vasetti accumulati venga distribuita invece di scaricarsi direttamente sul cancello. Il funzionamento è più stabile e si evitano interruzioni inutili.
Lavoro standard. I dati hanno mostrato che la velocità del nastro precedente non era allineata con la capacità della macchina successiva. Con Cogtive, il team ha rilevato il disallineamento e definito una velocità standard per l’intero processo. Sono stati fissati obiettivi ed è stata rivista la registrazione dei guasti: prima le fermate riportavano solo quale parte della macchina si era guastata, ora ogni guasto è collegato alla sua reale causa radice. I tempi di produzione sono stati standardizzati per ogni SKU, mentre prima variavano senza controllo.
Decisioni quotidiane su dati condivisi. Il team tiene riunioni quotidiane con pianificazione e controllo della produzione, produzione, manutenzione e qualità, usando dati in tempo reale per individuare e risolvere rapidamente i problemi.
I risultati
L’evoluzione dell’OEE racconta la storia. A gennaio 2024 la linea lavorava al 37%. Con i miglioramenti introdotti e l’uso continuo di Cogtive, ha raggiunto il 53% a maggio e il 66% a settembre dello stesso anno.
Altri risultati ora sono misurati invece che presunti:
- Polmone del nastro: da circa 200 a 560 vasetti, con fino a cinque minuti per fare regolazioni prima di una fermata.
- Risposta della manutenzione: l’attesa di un tecnico di manutenzione è scesa da circa 15 minuti a 3-5 minuti.
- Microfermate sotto controllo: le piccole interruzioni che prima passavano inosservate ora sono visibili, e questo ha permesso di ridurre i tempi di setup, pulizia e regolazione e di rendere la produzione più prevedibile.
Oltre alla stabilità e alla produttività della linea, il progetto ha costruito una cultura del miglioramento continuo in cui le decisioni partono da dati affidabili.
I prossimi passi
L’obiettivo ora è consolidare i risultati e ampliarli, cogliendo nuove opportunità di ottimizzazione per aumentare ancora l’efficienza. Il piano prevede di estendere il monitoraggio, aggiungere nuovi sensori e formare gli operatori in modo continuo.