OEE von 37 % auf 66 %: So stabilisierte Sandéleh seine Verpackungslinie
Kollidierende Gläser stoppten immer wieder die Verpackungslinie von Sandéleh. Mit OEE und Flow View fand das Team die Ursache, baute das Förderband um und steigerte die OEE der Linie 2024 von 37 % auf 66 %.
- 37{NBSP}% → 66{NBSP}%
- Linien-OEE, Januar bis September 2024
- 200 → 560
- Gläser Pufferkapazität auf dem Förderband
- ~15 → 3–5{NBSP}min
- Wartezeit auf einen Instandhaltungstechniker
Die Herausforderung
Sandéleh Alimentos ist seit 2005 am Markt. Das Unternehmen mit Sitz in Sorocaba im Landesinneren des Bundesstaats São Paulo beschäftigt rund 250 Mitarbeitende und hat mehr als 5000 Kunden in Brasilien und Lateinamerika. Das Portfolio umfasst mehr als 10 Produktfamilien von Konserven, die in Sorocaba verpackt und über Niederlassungen in Belo Horizonte, Rio de Janeiro und Paraná vertrieben werden. Die Herausforderung bestand darin, die Produktionseffizienz zu steigern, ohne die Produktqualität zu gefährden, für die die Marke bekannt ist.
Management und Bedienern fehlte die Transparenz, um Massnahmenpläne zu erstellen, die bis zur Grundursache der Probleme reichten. Die Effizienz wurde in Excel-Tabellen verfolgt, die relevante Ereignisse wie Mikrostillstände und Leistungsschwankungen nicht erfassten, sodass die OEE-Zahl einen Teil der Verluste ausblendete. Ohne Echtzeitdaten waren schnelle und fundierte Entscheidungen kaum möglich.
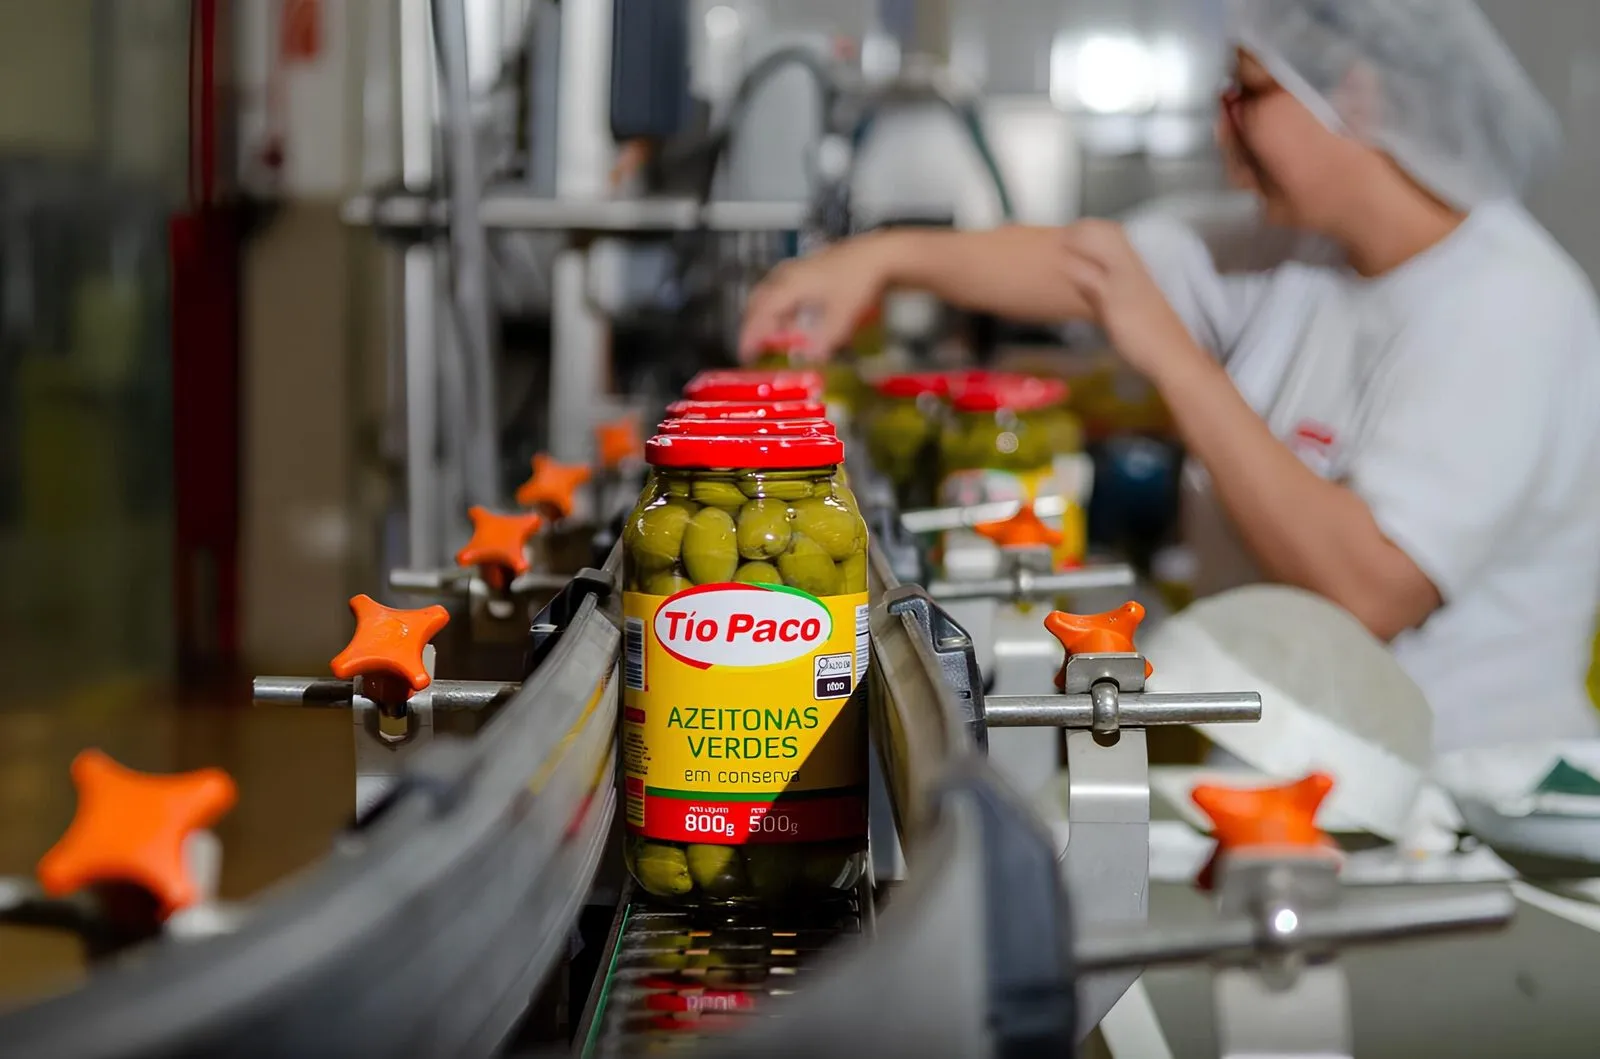
An der Glaslinie stach ein Problem heraus. Das Förderband bot zu wenig Platz, was Druck auf die Gruppiersperre ausübte. Wenn sich die Sperre öffnete, gelangten mehr Gläser als nötig hindurch und stiessen am Gruppierer zusammen. Das Monitoring zeigte, dass die Verpackungsmaschine einer der Hauptstillstandspunkte der Linie war. Obwohl die Maschine einen hohen Durchsatz hatte, konnte das Förderband die Gläser bei jeder kleinen Unterbrechung nicht aufnehmen, und die gesamte Linie musste stoppen.
Nach der Prüfung mehrerer Anbieter entschied sich Sandéleh für Cogtive, um den Shopfloor sichtbar zu machen.
Die Lösung
Stillstände werden heute digital erfasst und in Echtzeit angezeigt. Das Team arbeitet mit zwei Teilen der Cogtive-Plattform. Das OEE-Fundament liefert Dashboards und eine Anlagen-Zeitachse, um die Leistung zu bewerten. Flow View zeigt, wie sich jede Charge verhält, während sie die Stufen der Linie durchläuft. Zusammen zeigen sie, wo Leistung verloren geht, und führen das Team zur Grundursache jedes Stillstands. Das Team von Cogtive schulte das Team von Sandéleh im Umgang mit beiden.
Umbau des Förderbands. Eine detaillierte Analyse führte zu einer deutlichen Änderung am Förderband. Seine Kapazität stieg von rund 200 auf 560 Gläser, ein Plus von etwa 180 %, was bis zu fünf Minuten Puffer für technische Anpassungen schafft, bevor die Linie stoppt. Zudem erhielt das Förderband eine stärker konisch zulaufende Form, sodass sich der Druck der aufgestauten Gläser verteilt, statt direkt auf die Sperre übertragen zu werden. Der Betrieb ist stabiler, und unnötige Unterbrechungen werden vermieden.
Standardisierte Arbeit. Die Daten zeigten, dass die Geschwindigkeit des vorgelagerten Förderbands nicht auf die Kapazität der nachfolgenden Maschine abgestimmt war. Mit Cogtive erkannte das Team diese Diskrepanz und legte eine Standardgeschwindigkeit für den gesamten Prozess fest. Ziele wurden definiert und die Fehlererfassung überarbeitet: Früher wurde bei Stillständen nur erfasst, welcher Teil der Maschine ausgefallen war; heute ist jeder Ausfall mit seiner tatsächlichen Grundursache verknüpft. Die Produktionszeiten, die zuvor unkontrolliert schwankten, wurden für jede SKU standardisiert.
Tägliche Entscheidungen auf gemeinsamer Datenbasis. Das Team hält tägliche Meetings mit Produktionsplanung und -steuerung (PPS), Produktion, Instandhaltung und Qualität ab und nutzt Echtzeitdaten, um Probleme schnell zu erkennen und zu lösen.
Die Ergebnisse
Die Entwicklung der OEE spricht für sich. Im Januar 2024 lief die Linie mit 37 %. Mit den umgesetzten Verbesserungen und der kontinuierlichen Nutzung von Cogtive erreichte sie im Mai 53 % und im September desselben Jahres 66 %.
Weitere Fortschritte werden heute gemessen statt angenommen:
- Puffer auf dem Förderband: von rund 200 auf 560 Gläser, mit bis zu fünf Minuten Zeit für Anpassungen vor einem Stillstand.
- Reaktionszeit der Instandhaltung: Die Wartezeit auf einen Instandhaltungstechniker sank von rund 15 Minuten auf 3 bis 5 Minuten.
- Mikrostillstände unter Kontrolle: Kleine Unterbrechungen, die früher unbemerkt blieben, sind jetzt sichtbar. Dadurch liessen sich Rüst-, Reinigungs- und Einstellzeiten verkürzen und der Betrieb besser planbar machen.
Über Stabilität und Produktivität an der Linie hinaus hat das Projekt eine Kultur der kontinuierlichen Verbesserung geschaffen, in der Entscheidungen auf verlässlichen Daten beruhen.
Wie es weitergeht
Das Ziel ist nun, die Erfolge zu sichern und auszubauen und neue Optimierungsmöglichkeiten zu nutzen, um die Effizienz weiter zu steigern. Geplant sind ein erweitertes Monitoring, zusätzliche Sensoren und die kontinuierliche Schulung der Bediener.